

Tel:+86-0572-2926332 / 2926337

E-posta:[email protected]
 TEKLİF İSTE

 tr
 简体中文
Endüstriyel Seramik Malzemeler: Alüminyum İşleme Çeşitleri, Özellikleri ve Seçimi
2026.09.02
Çin'in doğusundaki bir basınçlı döküm hattında gaz giderme rotorları her üç haftada bir değiştiriliyordu. Rotor şaftında gözle görülür erozyon görüldü ve alüminyum eriyiği koyu kalıntılar topladı. Silisyum nitrür seramik rotora geçtikten sonra aynı şaft beş aydan fazla dayandı. Erimiş alüminyum servisinde seçeceğiniz malzeme küçük bir detay değildir. Endüstriyel seramik malzemeler, üretimi ne sıklıkta durduracağınızı, ne kadar hurda üreteceğinizi ve bitmiş dökümlerinizin yüzey ve gözeneklilik gereksinimlerini karşılayıp karşılamadığını belirler.
Endüstriyel Seramik Malzemeleri Ne Tanımlar?
Endüstriyel seramik malzemeler Rafine edilmiş tozlardan üretilen ve yüksek sıcaklıkta sinterleme yoluyla konsolide edilen inorganik, metalik olmayan katılardır. Geleneksel kil seramiklerinin aksine, bu gelişmiş bileşimler belirli mekanik, termal ve kimyasal koşullar için tasarlanmıştır. Yüksek sertlik, mükemmel basınç dayanımı, düşük elektrik iletkenliği ve oksidasyon ve korozyona karşı direnç sunarlar. Yüksek sıcaklık metalurjisinde en önemli özellikler termal şok direnci, erimiş metale karşı kimyasal eylemsizlik ve çalışma sıcaklığında boyutsal kararlılıktır.
Üretim rotası kimya kadar önemlidir. İnce, tekdüze tane yapısına ve kontrollü gözenekliliğe sahip bir malzeme, iri taneli veya artık açık gözeneklere sahip aynı bileşimden farklı performans gösterecektir. Bu nedenle iki tedarikçi aynı malzeme adını verebilir ve yine de çok farklı hizmet ömrüne sahip parçalar teslim edebilir.
Endüstriyel Seramiklerde Temel Malzeme Aileleri
Endüstriyel seramikler tek bir malzeme değildir. Endüstriyel pazar, her biri farklı özellik kombinasyonuna sahip birkaç aileyi kullanır. Aşağıdaki tablo en yaygın türleri ve bunların karakteristik güçlerini özetlemektedir.
| Malzeme | Temel Güçlü Yönler | Tipik Sıcaklık Limiti | Ortak Metal Kontak Uygulaması |
|---|---|---|---|
| Alümina (Al2O3) | Yüksek sertlik, aşınma direnci, iyi elektrik yalıtımı | 1600-1800°C | Termal depolama ortamı, fırın astarları |
| Silisyum Nitrür (Si3N4) | Olağanüstü termal şok direnci, alüminyum tarafından düşük ıslatma, yüksek kırılma dayanıklılığı | 1300-1400°C | Gaz giderme rotorları, yükseltici borular, ısıtıcı koruma boruları |
| Alüminyum Titanat (Al2TiO5) | Çok düşük termal genleşme, güçlü termal şok direnci, düşük termal iletkenlik | 1500°C | Yıkama astarları, kapı kolları, sap yükseltici borular |
| Silisyum Karbür (SiC) | Yüksek ısı iletkenliği, yüksek sertlik, oksidasyon direnci | 1600°C | Isıtma elemanları, aşınma parçaları |
| Zirkonya (ZrO2) | Yüksek mukavemet, yüksek tokluk, iyi iyonik iletkenlik | 1000°C | Hassas aşınma bileşenleri, kesici takımlar |
Her aile farklı bir sorunu çözer. Erimiş alüminyum için, standart alümina parçalar statik kaplamalar için iyi performans gösterebilir, ancak bileşenin hızlı ısınmaya ve sıvı metale doğrudan daldırmaya dayanması gerektiğinde, silikon nitrür ve alüminyum titanat genellikle daha uzun bir servis ömrü sağlar.
Örneğin, düşük basınçlı bir döküm hattına bakım yapıyorsanız, yükseltici borunun 750°C'lik alüminyum eriyiğine batırılmaya dayanıklı olması ve aynı zamanda mekanik olarak desteklenmesi gerekir. Silikon nitrür yükseltici borular, metalle reaksiyona girmedikleri ve hassas boyutlarda işlenebildikleri için tercih edilir. Alüminyum titanat yükseltici borular ise termal şokun baskın olduğu durumlarda seçilir. Bu ödünleşimleri anlamak, güvenilir bir seramik spesifikasyonuna giden ilk adımdır.
Alüminyum Dökümhaneleri Neden Gelişmiş Seramiklere Güveniyor?
Erimiş alüminyum zorlu bir ortamdır. Metal kimyasal olarak agresif olup demir ve çelik bileşenlerini sürekli çözer. Aynı zamanda birçok oksit yüzeyini ıslatır, bu da birikmeye ve çekirdek kaybına yol açar. Termal döngü günlük bir gerçekliktir: Bir bileşen önceden ısıtılabilir, 700-800°C'deki bir banyoya daldırılabilir ve daha sonra hat değişimi sırasında soğutulabilir. Endüstriyel seramikler şu üç arıza mekanizmasını ele alır: kimyasal saldırı, ıslanma ve termal şok, herhangi bir metalik alternatiften daha iyidir.
Örneğin gaz gidermeyi ele alalım. Rotor döner ve hidrojeni ve kalıntıları gidermek için eriyik içine inert gaz enjekte eder. Rotor malzemesi erimiş alüminyuma karşı inert değilse pul pul dökülür veya çözülür. Silikon nitrürün doğrudan fark yarattığı yer burasıdır.
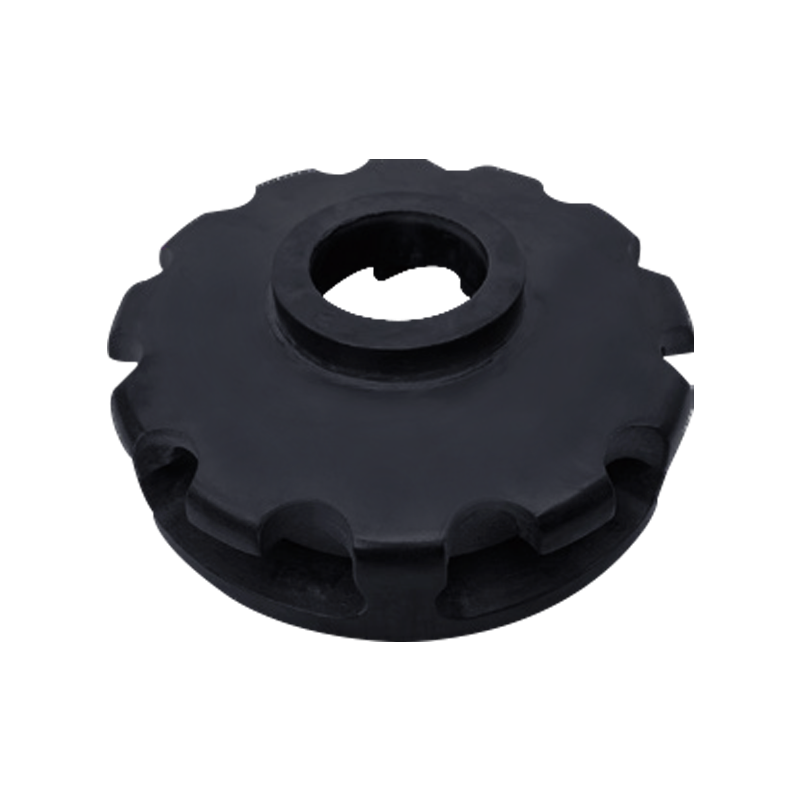 Alüminyum Eriyik İşlemi için Silikon Nitrür Seramik Gaz Giderme Rotoru Bu silikon nitrür rotor oksidasyona karşı dayanıklıdır ve ne alüminyumla ne de eriyiğiyle reaksiyona girerek 600 rpm'de hassas eşmerkezlilik ile yüksek hızda çalışmayı mümkün kılar. Uzun servis ömrü, rotor değişikliklerini azaltır ve daha temiz metal için istikrarlı gaz giderme performansını korur. Ürünü Görüntüle →
Silisyum nitrürün alüminyuma karşı düşük ıslanabilirliği ve rotorun çatlamadan hızlı çalışmasına olanak tanıyan kırılma dayanıklılığı vardır. Sonuç olarak daha az rotor değişimi, tutarlı gaz dağıtımı ve daha temiz metal elde edilir.
Yıkama sistemleri diğer bir yüksek aşınma yeridir. Alüminyum bir oluk içerisinde fırından döküm istasyonuna akar. Yumuşak çelik veya refrakter tuğla kaplama çatlayabilir ve aşınabilir. Alüminyum titanat, düşük termal genleşme ve düşük termal iletkenlik için formüle edilmiştir; bu, astarın, dökülmeden tekrarlanan ısıtma ve soğutmaya dayanabileceği anlamına gelir. Bakım gerektirmeyen bir çözüm için seramik kaplamalı oluk serisi, önceden şekillendirilmiş bir tekne astarı olarak belirtilebilir.
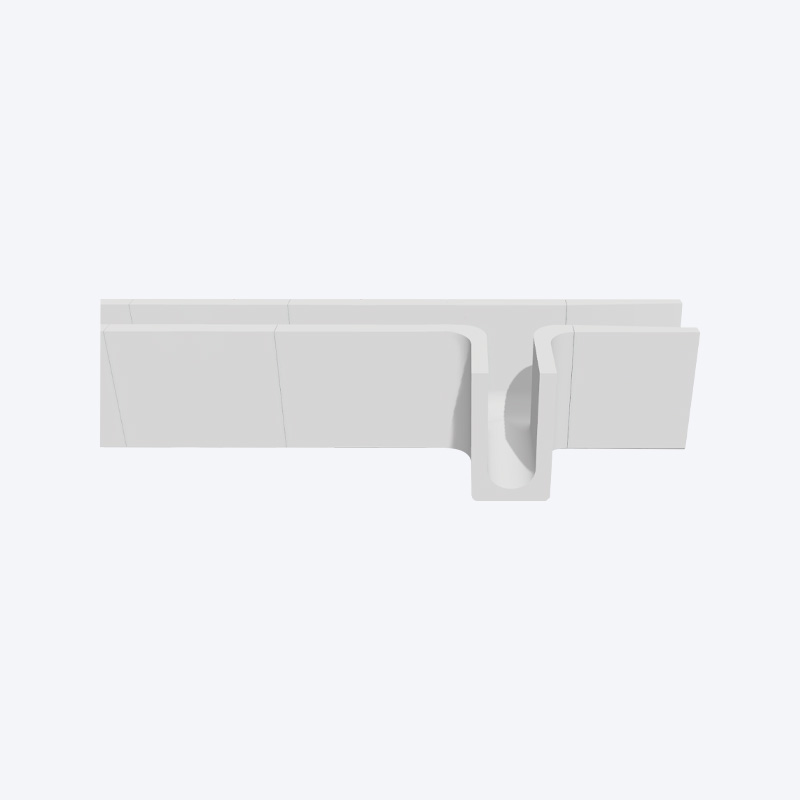 Bakım Gerektirmeyen Alüminyum Titanat Seramik Kaplamalı Yıkama Önceden şekillendirilmiş bir oluk astarı olarak tasarlanan bu alüminyum titanat seramik, düşük termal genleşme ve mükemmel termal şok direnci sunar. Nemi veya ıslak alüminyumu emmez, koruyucu kaplama ihtiyacını ortadan kaldırır ve astar onarımlarından kaynaklanan aksama süresini azaltır. Ürünü Görüntüle →
Isı kaybını azaltır, metal akışını temiz tutar ve yeniden astarlamadan kaynaklanan sık sık aksama sürelerini ortadan kaldırır.
Isıtıcı koruma tüpleri başka bir kritik arayüzdür. Isıtma elemanının kendisi metal veya grafit olabilir, ancak tüpün onu eriyikten kirlenmeden ayırması gerekir. Silikon nitrür koruma tüpleri yüksek termal iletkenlik sunar, böylece ısıtıcı hızlı tepki verir, seramik duvar ise eleman ile alüminyum arasında doğrudan teması önler. Bu konfigürasyon, sıcaklık hassasiyetinin önemli olduğu bekletme fırınlarında yaygındır.
Bu davranışların doğrudan sonuçları vardır. alüminyum döküm ve basınçlı döküm işlemleri Bileşen güvenilirliğinin doğrudan üretim çalışma süresine dönüştüğü yer.
Kaçınılması Gereken Yaygın Seçim Hataları
Deneyimli alıcılar bile aynı tuzağa düşüyor. Şunlara dikkat edin:
- Termal şok direncini dikkate almadan, yalnızca maksimum sıcaklık derecesine göre bir malzeme seçmek. 1600°C'ye dayanabilen ancak 50 çevrimden sonra çatlayan bir parça alüminyum dökümde işe yaramaz.
- Tüm silikon nitrürün aynı olduğunu varsayarsak. Bağlayıcı sistem, sinterleme katkı maddeleri ve yüzey kalitesi, korozyon direncini büyük ölçüde değiştirebilir.
- Birleştirilmiş sistemde boyut toleransının göz ardı edilmesi. Doğru kimyaya sahip ancak aşırı toleranslara sahip bir seramik, zayıf sıvı sızdırmazlığına veya eşit olmayan termal temasa neden olabilir.
- Sadece birim fiyata odaklanıyoruz. Döngülerin yarısında arızalanan daha düşük maliyetli bir parça, işçilik ve arıza süresi maliyetinizi iki katına çıkarır.
Doğru Endüstriyel Seramik Malzeme Nasıl Seçilir
En güçlü seramik her zaman doğru seçim değildir. Seçim, malzemeyi gerçek hizmet koşullarıyla eşleştirme sürecidir. Şu altı soruyla başlayın:
- Maksimum çalışma sıcaklığı nedir ve sıcaklık ne kadar hızlı değişir?
- Parça erimiş metal, buhar veya agresif gazlarla temas ediyor mu?
- Parça mekanik yüke, titreşime veya yüksek frekanslı çevrime maruz kalıyor mu?
- Isı yalıtımına veya yüksek ısı iletkenliğine mi ihtiyacınız var?
- Beklenen bakım aralığı ve değiştirme maliyeti nedir?
- Son olarak monte edilen sistem için hangi tolerans veya boyutsal doğruluk gereklidir?
Örneğin, bir fırın ısı geri kazanım sisteminde, ısıyı depolamak ve serbest bırakmak için alümina topları kullanılır. Temel seçim mantığı, yüksek özgül ısı, aşınmaya karşı direnç ve döngüsel atmosferlerde kararlı davranıştır.
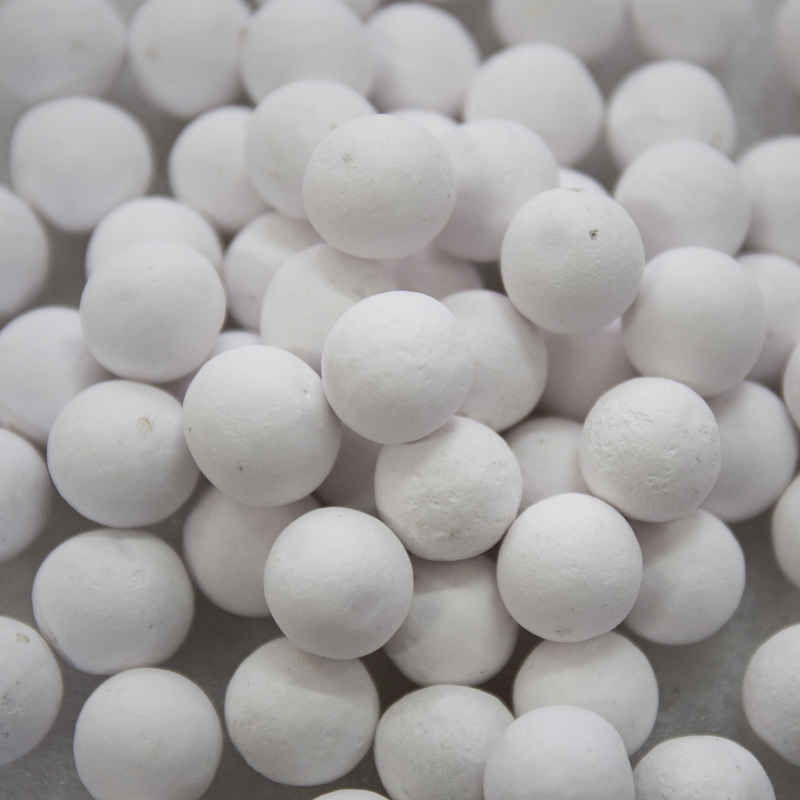 Isı Geri Kazanımı için Yüksek Saflıkta Korindon Termal Depolama Topları %99,5 alümina içeriğine sahip bu korindon topları, yüksek mukavemet, termal şok stabilitesi ve korozyon direnci sağlar. Döngüsel atmosferlerde ısıyı verimli bir şekilde depolayıp serbest bırakırlar, fırın sistemlerinde daha uzun hizmet ömrü ve gelişmiş enerji tasarrufu sunarlar. Ürünü Görüntüle →
Yüksek saflıkta korundum seçeneği kirlenmeye karşı dayanıklıdır ve binlerce termal döngüden sonra yapısını korur. Bileşen bir ısıtıcı koruma borusu olduğunda belirleyici özellik, termal şok direnci ve kimyasal eylemsizliktir. Hakkında bir rehber okumak endüstriyel seramik malzemenin avantajları farklı ailelerin belirli uygulamalarda nasıl davrandığını anlamanıza yardımcı olabilir. Pratik çıkarım, her endüstriyel seramik alımının belgelenmiş bir arıza moduna bağlı olması gerektiğidir. Mevcut bileşeninizin neden arızalandığını bilmiyorsanız daha iyi bir malzeme seçemezsiniz.
Sonuç: Malzemeyi Operasyonla Eşleştirin
Endüstriyel seramik malzemeler birbirinin yerine geçebilecek ürünler değildir. Her ailenin belirli ortamları tercih eden bir mülk profili vardır. Erimiş alüminyumdaki silikon nitrür, rotorlar ve yükseltici borular gibi hareketli parçalar için güvenilirlik sağlar. Alüminyum titanat, statik yıkama ve akış kontrol bileşenlerinde termal şok ve yalıtımı yönetir. Korindon bazlı alümina, enerji açısından verimli bir termal depolama ortamı görevi görür. Disiplinli bir seçim süreci, gerçek arıza moduyla başlamalı, ardından malzeme seçeneklerini daraltmalı ve son olarak seçilen parçayı kontrollü bir denemeyle doğrulamalıdır. Bu yaklaşım arıza süresini azaltır, metal kalitesini artırır ve toplam sahip olma maliyetini düşürür.
Sıcak Ürünler


Teklif ve Fiyatlar İçin Bize Ulaşın!
Ne istediğinizi bize bildirin, en kısa sürede sizinle iletişime geçelim!

Alüminyum işleme endüstrisi için daha gelişmiş seramik malzemeler geliştirmeye ve üretmeye devam edeceğiz.
Mobil QR kodunu tarayın
Temas etmek
 +86-18501518842 / +86-13587222672
 +86-0572-2926332 / 2926337
 +86-0572-2926335
 [email protected] / [email protected] /
 No.11 Binası, Güney Taihu Yüksek Teknoloji Akıllı Üretim Endüstri Parkı, Wuxing Bölgesi, Huzhou Şehri, Zhejiang, Çin
Copyright© 2024 Zhejiang Shangguijuli Özel Malzeme Teknolojisi Co., Ltd. All Rights Reserved. Seramik Malzeme Tedarikçisi


